


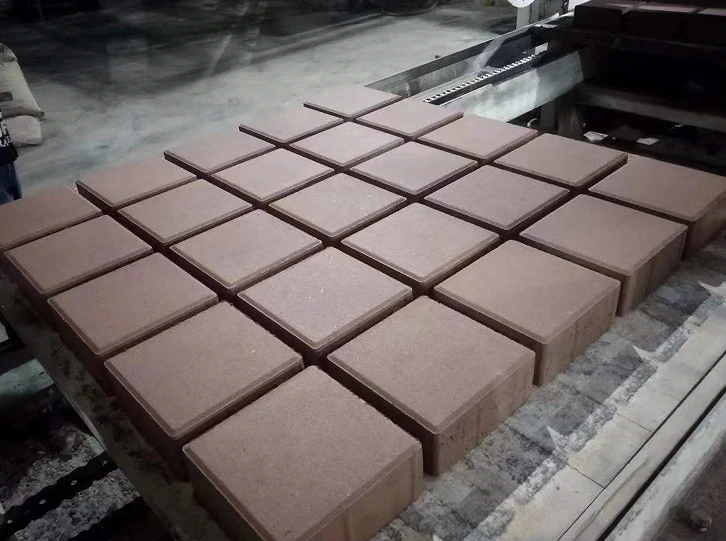

Molde de bloque de hormigón hueco
2.Dureza para zapatos: HRC59-62
3.Espesor de la capa carburizada: 1,3-1,5 mm
4. Espacio libre unilateral entre el prensatelas y la cavidad del molde: 0,2 mm Menor o igual que el Espacio libre unilateral Menor o igual a 0,4 mm
5.Planitud de todo el tablero: menor o igual a 0,5 mm
Envíeconsulta
Product Details ofMolde de bloque de hormigón hueco
Molde de bloque de hormigón hueco: conocimientos técnicos y análisis de la industria
Sección uno: Fundamentos técnicos
Alineación del pasador central: el parámetro crítico en el diseño de moldes de bloques huecos
A diferencia de los moldes para bloques sólidos, donde los requisitos de precisión se limitan principalmente a las dimensiones externas, los moldes para bloques huecos introducen un parámetro crítico adicional: la alineación del pasador central.
Los pasadores centrales son los componentes de acero que definen las cavidades huecas dentro del bloque terminado. Estos pasadores deben mantener un posicionamiento constante en todas las direcciones durante la producción. Un desplazamiento de 1 mm en cualquier pasador da como resultado un espesor de pared asimétrico - un lado se vuelve más delgado mientras que el lado opuesto se vuelve más grueso. Las pruebas de la industria indican que dicha desviación puede reducir la capacidad de carga-en el lado de la pared más delgada entre un 15 y un 20 %.
UNIK mantiene la tolerancia de alineación del pasador central en ±0,3 mm como estándar mínimo para un espesor de pared uniforme. Lograr esto requiere tres factores interdependientes: una placa de pasador de alta-rigidez con una deflexión mínima bajo carga, pasadores centrales fabricados con acero para herramientas-resistente al desgaste (con nitruración opcional para un servicio prolongado) y un programa de inspección documentado para una verificación continua de la alineación.
Dinámica del flujo de materiales durante el llenado
Un error común entre el personal de producción es que una duración prolongada de la vibración produce una mayor densidad del material. Esta suposición es incorrecta para las molduras de bloques huecos.
La fase crítica de llenado ocurre durante la etapa inicial del ciclo de vibración, cuando el concreto debe fluir hacia los estrechos espacios intersticiales que rodean cada pasador central. El llenado incompleto durante esta ventana inicial no se puede corregir mediante vibración o compresión posterior - el resultado son huecos de aire atrapados dentro de las paredes de los bloques, lo que compromete la integridad estructural.
UNIK aborda este desafío a través de tres características de diseño de cavidades: ángulos de inclinación de 1,5 grados por lado para dirigir el flujo de material hacia abajo, acabados superficiales de Ra 1,6 o mejor para minimizar la resistencia a la fricción y radios de transición en la interfaz de la cavidad del pasador-para evitar la acumulación de material.
Optimización del espesor de la pared: una relación no-lineal
El aumento del espesor de la pared no produce ganancias proporcionales en la resistencia estructural. El análisis de ingeniería demuestra que un aumento del 10 % en el espesor de la pared agrega aproximadamente un 10 % al peso del bloque y, al mismo tiempo, ofrece una mejora de sólo un 3 % a un 5 % en la capacidad de carga máxima. Más allá de un umbral determinado, el espesor adicional constituye un desperdicio de material.
El enfoque de diseño racional es determinar la proporción de huecos óptima según la aplicación prevista del bloque. Los bloques huecos-que soportan carga normalmente requieren proporciones de huecos entre el 25% y el 35%. Los bloques de partición sin-carga-pueden acomodar proporciones de vacíos del 40-50%. El proceso de diseño de UNIK comienza con una evaluación de la aplicación de uso final del bloque antes de determinar las dimensiones y el diseño del pasador central.
Sección Dos: Guía de Selección
Paso uno: definir las dimensiones del bloque y la configuración del núcleo
Este constituye el parámetro de especificación principal. Los mercados métricos utilizan predominantemente bloques de 400×200×200 mm con dos o tres núcleos. Los mercados imperiales suelen especificar bloques de 8x8x16 pulgadas. El número de cavidades por molde depende de la capacidad de la máquina de bloques del cliente. - Las configuraciones comunes incluyen dos, tres y cuatro cavidades por molde.
Recomendación profesional: si bien aumentar el número de cavidades mejora la producción por ciclo, simultáneamente aumenta la complejidad del molde y reduce la rigidez estructural. Las máquinas con potencia de vibración limitada pueden producir una calidad de bloque inconsistente con un número de cavidades excesivamente alto.
Paso dos: seleccionar el grado de acero y el tratamiento térmico por volumen de producción
Volumen de producción anual Especificación recomendada Vida útil esperada
Menos de 200 000 unidades Acero 40Cr con enfriamiento estándar 30 000 – 50 000 ciclos
200.000 – 500.000 unidades Acero 42CrMo con tratamiento de cementación 80.000 – 100.000 ciclos
Más de 500 000 unidades Acero 42CrMo con cementación más nitruración de pasador 100 000 – 150 000 ciclos
Recomendación profesional: para operaciones de gran-volumen, la mayor inversión inicial en materiales de primera calidad y tratamiento térmico da como resultado un menor costo de molde por bloque durante la vida útil del equipo.
Paso tres: verificar la compatibilidad de la máquina
Los fabricantes de máquinas bloqueras -, incluidos HESS, MASA, ZENITH, BESSER, TIGER, Qunfeng, Hengxing y Quangong -, emplean distintas dimensiones de marco, patrones de orificios para pernos y configuraciones de pasadores de ubicación.
Recomendación profesional: Proporcionar una fotografía de la placa de identificación de la máquina al momento de realizar el pedido del molde es el método más confiable para garantizar un ajuste adecuado. Para máquinas más antiguas o no-estándar, el suministro de un molde existente o dibujos dimensionales detallados permite una ingeniería inversa precisa.
Paso cuatro: evaluar la abrasividad de la mezcla de concreto
Los agregados dentro del concreto ejercen un desgaste abrasivo continuo en las superficies del molde. Los niveles de abrasividad están determinados por múltiples factores: dureza de los agregados (la arena de río presenta menor abrasividad que la piedra triturada, que presenta menor abrasividad que la arena de cuarzo), la morfología de los agregados (las partículas redondeadas causan menos desgaste que las angulares) y la presencia de materiales reciclados.
Recomendación profesional: Para mezclas de concreto altamente abrasivas, las especificaciones de adquisición deben incluir los siguientes requisitos: dureza de la superficie de la cavidad superior a HRC60, tratamiento de nitruración para pasadores centrales con una capa de difusión de al menos 0,03 mm y un protocolo de inspección de desgaste programado para el reemplazo de pasadores.

Sección Tres: Preguntas Frecuentes
P1: ¿Qué causa el espesor de pared desigual en la producción de bloques huecos?
La causa más probable es el desplazamiento del pasador central. La inspección debe centrarse en la deformación de la placa del pasador, el desgaste en las raíces del pasador y el aflojamiento de los pernos de bloqueo. Un montaje inadecuado del molde también puede transmitir la vibración de la máquina directamente a la estructura del pasador central.
Orientación técnica de UNIK: Después de cada 5000 a 10 000 ciclos de producción, mida el espesor de la pared en múltiples puntos utilizando calibradores calibrados. Si la desviación supera los 0,5 mm, suspenda la producción y realice una inspección de alineación completa.
P2: ¿Por qué los bordes de las cavidades del bloque se astillan durante el desmolde?
El daño en el borde de la cavidad generalmente se origina ya sea por superficies rugosas del pasador central o por un ángulo de inclinación insuficiente. Las superficies rugosas se adhieren al concreto, provocando desgarros durante la expulsión. Un ángulo de inclinación insuficiente crea una fricción excesiva entre el pasador y la matriz de hormigón.
Orientación técnica de UNIK: Las superficies de los pasadores centrales deben pulirse a Ra 0,8 µm o mejor. El ángulo de inclinación no debe ser inferior a 1 grado por lado. El estándar de UNIK de 1,5 grados garantiza un desmolde confiable sin comprometer el espesor de la pared.
P3: ¿Cuál es la vida útil típica de un molde para bloques huecos?
En condiciones de producción estándar - mezclas de concreto convencionales, procedimientos operativos correctos y mantenimiento regular - los moldes carburados 42CrMo de UNIK logran entre 80 000 y 100 000 ciclos. En operaciones de doble-turno que producen 4000 bloques diarios, esto se traduce en 9-12 meses de servicio. Las operaciones en un solo turno pueden extender la vida útil a 18-24 meses.
Orientación técnica de UNIK: supervise los recuentos de ciclos acumulativos en lugar de depender de evaluaciones subjetivas de desgaste. UNIK ofrece etiquetado RFID para moldes, que registra automáticamente los datos de uso y genera alertas cuando se acerca a los límites de servicio esperados.
Sección cuatro: Tendencias de la industria
Primera tendencia: demanda creciente de configuraciones ligeras y de alta-resistencia
El aumento de la altura de los edificios y el aumento de los costes laborales están impulsando una demanda sostenida de bloques huecos ligeros y de alta-resistencia. Esto requiere diseños de pasadores centrales más sofisticados que incorporen secciones de pared más delgadas, una colocación más precisa de los orificios y diseños complejos de múltiples-cavidades.
Los datos de pedidos de UNIK entre 2023 y 2026 muestran que las proporciones de configuración de tres-núcleos y cuatro-núcleos aumentaron del 35 % al 52 % del total de pedidos de moldes para bloques huecos. Los clientes están yendo más allá de las configuraciones tradicionales de dos-núcleos, buscando eficiencia de materiales y reducción de peso sin comprometer el rendimiento estructural.
Segunda tendencia: los requisitos de automatización están remodelando las especificaciones de los moldes
Las máquinas de bloques completamente automáticas operan a velocidades de ciclo cada vez mayores, lo que impone mayores exigencias en cuanto a la resistencia al desgaste del molde, la confiabilidad del desmolde y la estabilidad dimensional. El molde ha evolucionado de un componente consumible a un nodo crítico en los sistemas de producción automatizados. - una falla inesperada del molde ahora resulta en paradas completas de la línea de producción.
Las respuestas de la industria incluyen tres desarrollos específicos: sensores de monitoreo de desgaste integrados dentro de los moldes, sistemas de cambio rápido-que reducen el tiempo de cambio de dos horas a quince minutos e interfaces de montaje estandarizadas que permiten la intercambiabilidad de moldes entre diferentes marcas de máquinas. Las plataformas UNT400, UNT600 y UNT800 de UNIK incorporan las dos últimas capacidades.
Tercera tendencia: los criterios de sostenibilidad entran en las decisiones de adquisiciones
El sector de la construcción representa aproximadamente el 40% de las emisiones globales de carbono. Los bloques huecos ofrecen inherentemente ventajas ambientales sobre los bloques sólidos a través de un menor consumo de material. Sin embargo, los clientes examinan cada vez más el rendimiento del propio ciclo de vida del molde: duración del servicio, reparabilidad después del desgaste y reciclabilidad del material al final-de-vida útil.
El programa de renovación de UNIK permite a los clientes re-mecanizar y re-calentar-moldes desgastados, logrando entre el 80 y el 90 % de la vida útil original al 60-70 % del precio de los moldes nuevos. Esto reduce los costos operativos del cliente y al mismo tiempo disminuye el consumo de acero y los requisitos de energía de procesamiento.
Cuarta tendencia: las expectativas de personalización han madurado
Durante la última década, las consultas de los clientes han pasado de las preguntas sobre capacidad binaria - "¿Pueden producir este tamaño?" - a las especificaciones de rendimiento - "¿Qué tolerancias mantienen? ¿Qué ciclo de vida garantizan?" Las decisiones de adquisiciones ahora priorizan las métricas de calidad sobre la mera disponibilidad.
Este cambio requiere que los fabricantes de moldes mantengan una inversión continua en capacidades fundamentales: investigación en ciencia de materiales, optimización de procesos de tratamiento térmico, infraestructura de mecanizado de precisión y sistemas de gestión de calidad. UNIK asigna el 5-8 % de sus ingresos anuales a investigación y desarrollo, centrándose en aplicaciones de acero resistente al desgaste, optimización de parámetros de cementación y modelado de predicción de la vida útil de los pasadores centrales.


Fabricación

Entrega

taller

Proceso
Sección Cinco: Análisis de Mercado
Segmento de mercado: África - Construcción de viviendas asequibles
La tasa de urbanización de África supera el 4% anual, con importantes déficits de vivienda en todo el continente. Los gobiernos de Kenia, Nigeria, Etiopía y Tanzania han designado la vivienda asequible como una prioridad nacional.
Características del segmento: alta sensibilidad al precio combinada con grandes volúmenes de pedidos. Los requisitos de vida útil media de - 80 000 a 100 000 ciclos suelen ser suficientes. Fuerte demanda de soporte técnico-proporcionado por el proveedor y capacitación de operadores. UNIK estableció una asociación estratégica en África durante 2025 y entregó una línea de producción completa a Kenia en 2026.
Segmento de mercado: Sudeste Asiático - Desarrollo de infraestructura
Los proyectos de infraestructura en Indonesia, Filipinas y Vietnam continúan expandiéndose. Los bloques huecos se utilizan predominantemente en la construcción de muros residenciales y comerciales.
Características del segmento: Los requisitos de precisión superan los del mercado africano. Los clientes demuestran una mayor preocupación con respecto a los plazos de entrega de - 20 a 25 días, lo que representa el estándar de la industria. Existen expectativas claras sobre la disponibilidad de repuestos. La ubicación de UNIK en Quanzhou ofrece tiempos de envío de 5 a 10 días a los principales puertos del sudeste asiático.
Segmento de mercado: Medio Oriente - Requisitos del proyecto premium
Los proyectos de construcción-a gran escala en Arabia Saudita y los Emiratos Árabes Unidos imponen estrictas especificaciones de calidad para los materiales de construcción. Los bloques huecos deben cumplir con las normas internacionales, incluidos los requisitos de ASTM y BS.
Características del segmento: Las adquisiciones siguen rigurosos procesos de calificación de proveedores. Los clientes requieren certificados de materiales y documentación de tratamiento térmico con cada envío de molde. Las especificaciones de acabado superficial y tolerancia dimensional superan las de otros mercados regionales. La certificación ISO de UNIK y la documentación integral de inspección de calidad satisfacen estos requisitos.
Segmento de mercado: América Latina - Recuperación post-pandemia
Los mercados de la construcción en Brasil, México y Colombia se están recuperando gradualmente tras el período de la pandemia. Los bloques huecos siguen estando ampliamente especificados para la construcción residencial de poca altura-.
Características del segmento: los clientes prefieren constantemente las importaciones chinas al abastecimiento local debido a sus favorables relaciones de costo-rendimiento. Los costes logísticos constituyen un factor de decisión importante. Existe demanda de soporte postventa-en español o portugués.
Etiqueta: molde para bloques de hormigón huecos, fabricantes, proveedores, fábrica de moldes para bloques de hormigón huecos de China
Artículo anterior
Moldes para bloques de hormigónSiguiente artículo
Moldes de bloques para hormigónEnvíeconsulta
